 Perguntas frequentesComo ajustar diâmetro e soldagem em uma máquina integral anelamento + soldagem de topoUma máquina integrada de anéis e soldagem de top…
20 anos de P&D · projeto · fabricação · instalação · comissionamento em conformação de arame
Como ajustar o diâmetro de anel em uma dobradeira de flanges de barra chata
Perguntas frequentes
Autor:
leaf
Data:
3 月 12, 2026
Mestres experientes de flanges sabem que uma formadora de anéis de flanges de barra chata é simples em princípio — mas acertar um diâmetro de anel estável e preciso exige tato e experiência. Em máquinas antigas sem CNC em especial, o tamanho do anel depende inteiramente do ajuste manual dos rolos de pressão e da posição da faca. Este artigo organiza anos de experiência de setup em uma sequência clara: dos rolos ao corte, exatamente como ajustar o diâmetro do anel.

1. Lógica central: os rolos definem a curvatura; a faca define quando cortar
Antes dos passos práticos, entenda como o diâmetro do anel é controlado.
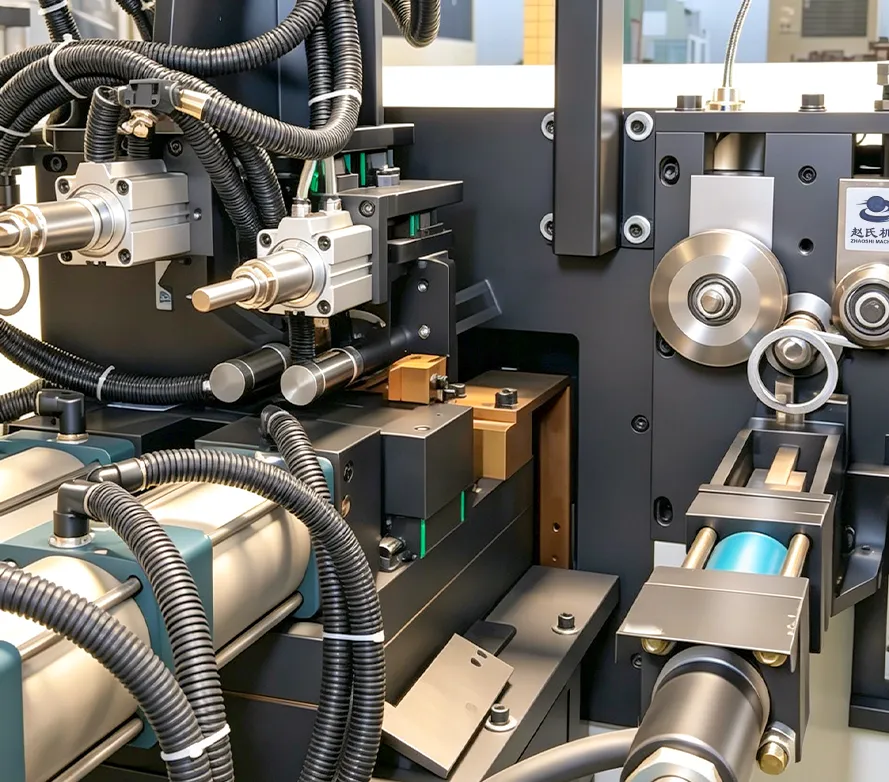
A barra chata entra na zona de conformação pelos rolos de alimentação e passa por vários rolos de pressão (também chamados rolos de conformação ou ajuste). Sua posição define o raio de dobra — rolos mais apertados e próximos fazem uma curva mais fechada e um anel menor; rolos mais frouxos e afastados fazem uma curva mais suave e um anel maior.
A posição da faca define quando a barra é cortada. Mais perto da zona de conformação, o anel é menor (corta antes de acumular dobra suficiente); mais longe, mais avanço e dobra continuam, então o anel cresce. Ajustar o diâmetro, portanto, significa ajustar duas coisas: posição de entrada/saída dos rolos e posição perto/longe da faca.
2. Passo um: ajuste os rolos primeiro (curvatura)
Geralmente há dois ou três rolos de pressão, alguns na face e alguns na lateral. Passos de setup:
Afrouxe as porcas de travamento: encontre a manivela ou parafuso de ajuste do rolo e solte as porcas primeiro.
Pré-ajuste a posição dos rolos: gire a manivela para avançar os rolos. Para um anel menor, aparafuse os rolos para dentro para a barra dobrar mais; para um anel maior, recue-os para a curva ser mais suave.
Dobra de teste para curvatura: avance manualmente um comprimento de barra chata (não ative o corte automático) e observe apenas o arco resultante. Você ainda não mira uma peça acabada — julgue a tendência: curva suficiente? Muito fechada ou muito reta?
Ajuste fino até o arco parecer certo: continue ajustando os rolos até que aquela curvatura, uma vez cortada, corresponda ao diâmetro alvo.
Nota: ajuste os rolos como conjunto, não um sozinho. Algumas máquinas emparelham rolos superior/inferior; outras rodam dianteiro/traseiro. Mantenha a carga uniforme para a barra não torcer.
3. Passo dois: ajuste a faca (comprimento)
Com a curvatura afinada, defina a posição da faca — o ponto em que a barra dobrada é cortada.
Encontre o limite da faca: em formadoras hidráulicas de anéis a faca geralmente é controlada por um fim de curso ou batente mecânico que pode mover-se para frente e para trás.
Pré-ajuste o batente: afrouxe os parafusos do batente e mova-o em direção aos rolos de conformação (anel menor) ou mais longe (anel maior).
Corte de teste de um anel acabado: execute um ciclo automático de avanço, dobra e corte.
Meça o diâmetro real: use fita ou paquímetro e compare com o alvo.
Itere: se o anel estiver grande demais, mova o batente mais perto dos rolos de conformação (corte mais cedo); se pequeno demais, mova-o mais longe (corte mais tarde). Ajuste, corte um e repita até ficar no tamanho.
4. Regra rolo–faca: curvatura primeiro, comprimento depois
Um erro comum de iniciantes é ajustar a faca primeiro. Com curvatura errada, os anéis saem ovais ou dobrados de um lado e retos do outro.
Lembre a ordem: ajuste os rolos para curvatura precisa, depois trave o comprimento com a faca.
Curvatura errada não pode ser corrigida só pela posição da faca; uma vez a curvatura certa, a faca só escolhe o ponto de corte.
5. Problemas comuns no setup real
1. Diâmetro salta grande e pequeno: geralmente não é problema de math de setup, mas escorregamento de avanço ou rolos frouxos. Verifique desgaste dos rolos de alimentação, pressão do cilindro de pressão do arame e se as porcas de travamento dos rolos estão apertadas.
2. Anel oval, não redondo: curvatura irregular, ou o corte é cedo/tarde demais. Ajuste fino os rolos para o arco ficar estável antes da zona de corte. Também verifique o fio da faca — lâmina cega pode puxar e distorcer no corte.
3. Não consegue anel pequeno o bastante; sempre oversized: o curso do rolo pode estar no máximo enquanto a dobra ainda é insuficiente. Verifique desgaste severo dos rolos — rolos desgastados perdem aderência e não dobram o bastante. Um rolo novo frequentemente resolve.
4. Diâmetro muda após um novo lote de barra chata: dureza e espessura variam por lote, então o retorno elástico muda. Isso é normal — reajuste a posição dos rolos para o novo material e compensar o retorno elástico.
Artigos relacionados
Ver tudoPerguntas frequentesComo ajustar diâmetro e soldagem em uma máquina integral anelamento + soldagem de topoUma máquina integrada de anéis e soldagem de top…Perguntas frequentesComo endireitar arame rápido em uma dobradeira CNC: método de oficina que poupa refugoAs dobradeiras CNC de arame entregam alta precis…Perguntas frequentesComo aprender uma conformadora 3D de arame: rota de principiante até programar sozinhoUma conformadora de arame 3D (também chamada dob…Notícias relacionadas

Mais de 20 anos focados em conformação de arame — P&D, projeto, fabricação, instalação e comissionamento. Fábrica 5000㎡ · 100+ pessoal · soluções sob medida integrais.
Celular/WhatsApp
Endereço
No. 5, Xiashi Section, Yangda Road, Xiashi Village, Lunjiao Sub-district, Shunde District, Foshan City, Guangdong Province, China
Mon–Sat 08:00–18:00 (GMT+8)
Siga-nos
Copyright © 2026 Foshan Zhaoshi Precision Electromechanical Co., Ltd. All rights reserved.
licença comercial