 Perguntas frequentesComo endireitar arame rápido em uma dobradeira CNC: método de oficina que poupa refugoAs dobradeiras CNC de arame entregam alta precis…
20 anos de P&D · projeto · fabricação · instalação · comissionamento em conformação de arame
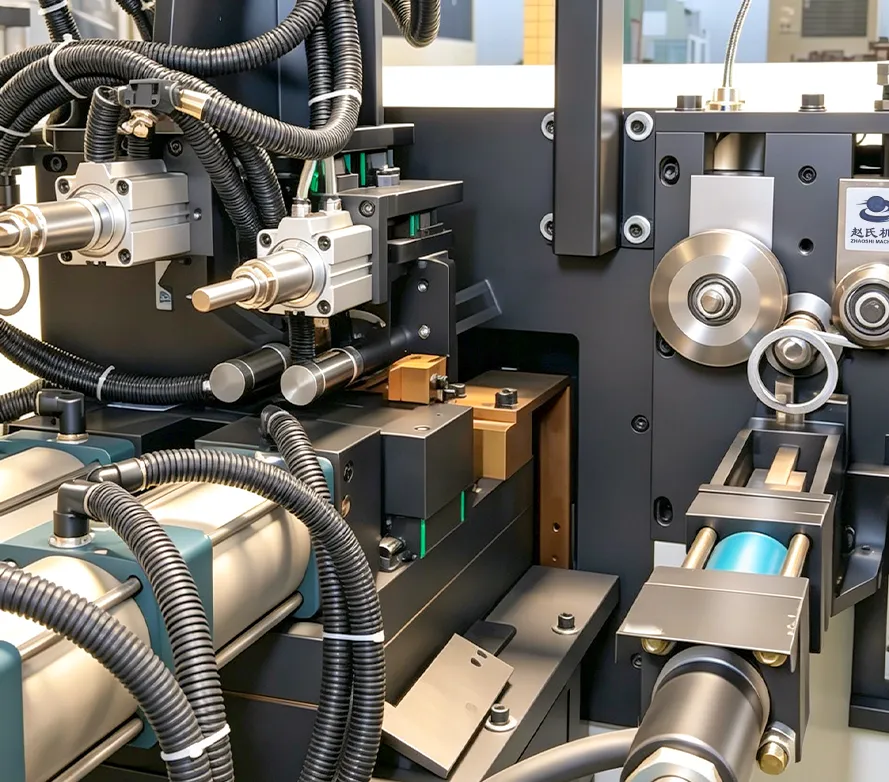
Como ajustar diâmetro e soldagem em uma máquina integral anelamento + soldagem de topo
Perguntas frequentes
Autor:
leaf
Data:
3 月 14, 2026
Uma máquina integrada de anéis e soldagem de topo por resistência combina conformação e união — uma célula central no processamento de arame. No chão de fábrica, os operadores frequentemente enfrentam dois problemas: diâmetro que não fica no alvo, e soldas instáveis que se separam ou queimam pretas demais. O diâmetro é um problema de coordenação mecânica; a qualidade da solda é um problema de combinação de parâmetros elétricos. Este artigo cobre ambos em detalhe.

1. Ajuste de diâmetro: rodas de conformação e faca devem trabalhar juntas
O controle de diâmetro depende da posição das rodas de conformação e da posição da faca. As rodas decidem quanto o arame dobra; a faca decide quando é cortado. Quando ambas estão certas, o diâmetro acerta.
Passo 1: ajuste as rodas de conformação para travar o arco
Encontre o ajustador de conformação no topo ou na lateral (algumas máquinas têm vários). Girar a manivela move a roda de conformação frente/trás e muda a agudeza da dobra:
– Diâmetro menor: avance a roda de conformação para o arame dobrar mais apertado – Diâmetro maior: recue a roda para um arco mais suave
Afrouxe as porcas de travamento primeiro, microajuste enquanto observa o arco pelas rodas, e não trave totalmente até a faca também estar ajustada.
Passo 2: ajuste a posição da faca para travar o timing de corte
A posição da faca decide quão longe a dobra progrediu quando corta. Defina a faca hidráulica perto do raio do anel para que o eixo da faca passe pelo centro do círculo:
– Encontre o batente de curso ou fim de curso – Afrouxe parafusos e deslize o batente – Diâmetro grande demais: mova o batente em direção às rodas de conformação (corte mais cedo) – Diâmetro pequeno demais: mova o batente mais longe (corte mais tarde)
Faça um corte em jog e confirme que a faca corta no lugar certo.
Passo 3: corte de teste e itere
Após rodas e faca ajustadas, corte um anel e meça. Ajuste fino pela direção do erro. Regra: arco primeiro, corte depois — nunca inverta essa ordem.
Em modelos CNC você pode informar o diâmetro no IHM e deixar o sistema controlar avanço e conformação, mas retorno elástico e desgaste de ferramental ainda precisam de valores de compensação ou um leve ajuste de manivela.
Passo 4: assistência — endireitamento e planicidade
Se o arame de saída desviar para dentro/fora, aumente a força de endireitamento na placa guia. Ajuste a entrada/saída vertical das rodas de conformação para melhorar a planicidade.
2. Qualidade da solda: corrente, pressão e tempo como um triângulo
A qualidade da solda de topo depende de combinar corrente de solda, tempo de solda e força do eletrodo, mais tempos de aperto, upset e retenção.
Passo 1: conheça os parâmetros do controlador
Controladores de solda dedicados típicos (ex. estilo 33U) incluem:
| Param | Nome | Função | |——–|———-|———-| | 1 | Tempo de aperto | Início até saída da válvula de upset | | 2 | Tempo de upset | Válvula de upset até início da corrente de solda | | 3 | Corrente de solda | Valor de corrente (corrente/tensão constante) | | 4 | Tempo de solda | Duração da corrente na junta | | 5 | Tempo de retenção | Força mantida após corrente desligada | | 6 | Tempo de liberação | Fechamento da válvula principal até fechamento da válvula de upset | | 7 | Tempo off | Intervalo entre soldas contínuas |
Passo 2: afine os parâmetros em ordem
1. Força e tempo de aperto primeiro: a força do eletrodo deve impedir deslizamento da extremidade. Baixa demais → alta resistência de contato e respingo; alta demais → deformação pesada. O tempo de aperto costuma ser de vários a dezenas de ciclos (1 ciclo = 0,02 s).
2. Depois corrente e tempo de solda: os dois knobs centrais. Quente demais → queima/preto/colapso; frio demais → solda fria. Comece baixo e suba até a fusão ser sólida sem respingo.
3. Por fim força e tempo de upset: após a corrente, forje a junta para consolidar o metal e ejetar impurezas. Pouco demais → junta fraca; muito demais → deformação pesada de upset.
Passo 3: verificações de solda de teste
– Visual: sem dents profundos, rachaduras ou queima preta – Tração: a junta deve atingir ~80% da resistência do metal-base ou romper no metal-base – Dobra: dobre 90° na junta sem rachar
Mude um parâmetro por vez entre testes para ver o que corrigiu.
3. Casos especiais
1. Anéis pequenos (<100 mm): o laço fechado prende calor — frequentemente precisa de corrente mais alta ou tempo mais longo, observando queima.
2. Materiais
– Aço doce: o mais fácil, janela ampla – Médio/alto carbono: tempo curto, corrente mais alta; observe descarbonetação e temperabilidade – Inox: resistividade mais alta → corrente mais baixa que aço doce, mas upset suficiente – Galvanizado: vapor de zinco — aumente modestamente força do eletrodo e corrente
3. Comprimento de overlap
Para juntas sobrepostas, mantenha cerca de 2 mm (mais em peças grandes). Muito longo fica feio; muito curto é fraco.
4. Problemas comuns
| Problema | Causa provável | Correção | |——|———-|———-| | Diâmetro salta | Escorregamento de avanço, roda de conformação frouxa | Verifique rolos de alimentação, trave as rodas | | Anel oval | Timing ruim da faca / arco | Arco primeiro, depois faca | | Solda fraca | Corrente/tempo/força baixos | Aumente corrente/tempo/força | | Queima preta | Corrente/tempo altos | Reduza corrente/tempo | | Respingo pesado | Força baixa, extremidades sujas | Aumente força, limpe extremidades | | Junta desalinhada | Ângulo de aperto / arame desviando | Ajuste apertos superior/inferior |
5. Fluxo geral de setup
1. Mecânica primeiro: avanço, rodas de conformação, faca → diâmetro preciso 2. Depois elétrica: parâmetros de solda de baixo→alto em testes 3. Ajuste fino: ajuste mecânica ou solda a partir dos resultados de teste 4. Registre: salve posições das rodas e receitas de solda por material
Resumo
O setup da combo anel–solda mistura tato no lado mecânico com experiência no lado elétrico. Diâmetro: arco depois corte. Soldagem: triângulo corrente–tempo–força. Mude uma variável por teste e o padrão fica claro — anéis precisos, juntas sólidas, maior vazão.
Artigos relacionados
Ver tudoPerguntas frequentesComo endireitar arame rápido em uma dobradeira CNC: método de oficina que poupa refugoAs dobradeiras CNC de arame entregam alta precis…Perguntas frequentesComo aprender uma conformadora 3D de arame: rota de principiante até programar sozinhoUma conformadora de arame 3D (também chamada dob…Perguntas frequentesEndireitadeira servo CNC com avanço incorreto: diagnóstico mecânico e elétricoAs endireitadeiras servo CNC são equipamento de …Notícias relacionadas

Mais de 20 anos focados em conformação de arame — P&D, projeto, fabricação, instalação e comissionamento. Fábrica 5000㎡ · 100+ pessoal · soluções sob medida integrais.
Celular/WhatsApp
Endereço
No. 5, Xiashi Section, Yangda Road, Xiashi Village, Lunjiao Sub-district, Shunde District, Foshan City, Guangdong Province, China
Mon–Sat 08:00–18:00 (GMT+8)
Siga-nos
Copyright © 2026 Foshan Zhaoshi Precision Electromechanical Co., Ltd. All rights reserved.
licença comercial