 Preguntas frecuentesCómo ajustar diámetro y soldadura en una máquina integral anillado + soldadura a topeLa máquina integral de anillado y soldadura a to…
20 años de I+D · diseño · fabricación · instalación · puesta en marcha en formado de alambre
Cómo ajustar el diámetro de anillo en una dobladora de bridas de barra plana
Preguntas frecuentes
Autor:
leaf
Fecha:
3 月 12, 2026
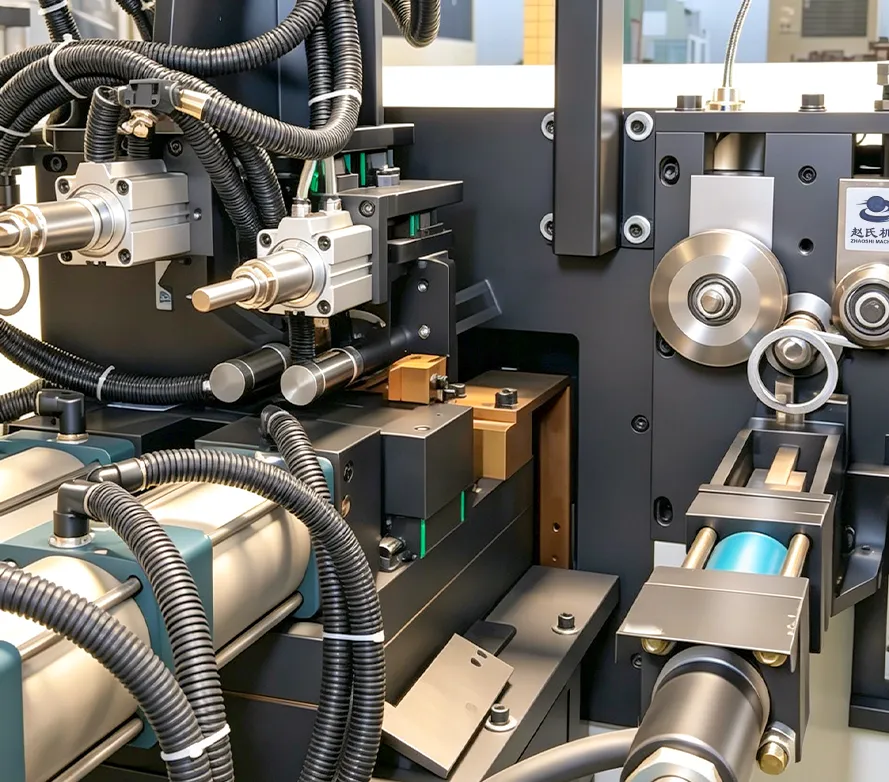
Los maestros de bridas saben que una dobladora de anillos de brida de barra plana es sencilla en principio, pero lograr un diámetro de anillo preciso y estable depende de experiencia y tacto. Sobre todo en máquinas antiguas sin CNC, el tamaño del anillo se regula solo a mano con los rodillos de presión y la posición de la cuchilla. Aquí se resume la experiencia de años de ajuste: de los rodillos al corte, paso a paso cómo ajustar el diámetro.

1. Lógica central: los rodillos fijan la curvatura; la cuchilla, el momento de corte
Antes de operar, entienda cómo se controla el diámetro del anillo.
La barra plana entra en la zona de conformado por los rodillos de avance y pasa varios rodillos de presión (también de conformado o ajuste). Su posición fija el radio de curvado: más apretados y cercanos, curva más cerrada y anillo menor; más sueltos y separados, curva más suave y anillo mayor.
La posición de la cuchilla decide cuándo cortar. Más cerca de la zona de conformado, el anillo es menor (se corta antes de doblar lo suficiente); más lejos, sigue la alimentación y el doblado, y el anillo crece. Ajustar el diámetro es ajustar dos cosas: avance/retroceso de rodillos y cercanía/lejanía de la cuchilla.
2. Paso uno: primero los rodillos (curvatura)
Suele haber dos o tres rodillos de presión, frontales o laterales. Pasos:
Afloje las tuercas de bloqueo: localice la manivela o husillo de ajuste y suelte primero las tuercas.
Ajuste grueso: gire la manivela para avanzar los rodillos. Para anillo pequeño, enrósquelos hacia dentro para un doblado más cerrado; para anillo grande, retírelos para una curva más suave.
Prueba de curvatura: alimente a mano un tramo (sin corte automático) y observe solo el arco. Aún no busca la pieza acabada: ¿hay curva suficiente? ¿Demasiado cerrada o demasiado recta?
Ajuste fino hasta el arco correcto: siga afinando los rodillos hasta que esa curvatura, al cortar, se acerque al diámetro deseado.
Nota: ajuste los rodillos en conjunto, no uno solo. Algunas máquinas combinan superior/inferior u otros delantero/trasero; la carga debe ser uniforme para que la barra no se tuerza.
3. Paso dos: luego la cuchilla (longitud)
Con la curvatura lista, ajuste la cuchilla: el grado de doblado en el que se corta la barra.
Localice el tope de cuchilla: en dobladoras hidráulicas suele controlarse con un final de carrera o tope mecánico desplazable adelante/atrás.
Ajuste grueso del tope: afloje los tornillos y muévalo hacia los rodillos de conformado (anillo menor) o más lejos (anillo mayor).
Corte de prueba: un ciclo automático de alimentación, doblado y corte.
Mida el diámetro real: con cinta o calibre y compárelo con el objetivo.
Itere: si el anillo es grande, acerque el tope a los rodillos (corte antes); si es pequeño, aléjelo (corte después). Ajuste, corte uno y repita hasta acertar.
4. Regla rodillos–cuchilla: primero curvatura, después longitud
El error típico del principiante es tocar primero la cuchilla. Con curvatura mala, el anillo sale ovalado o curvado por un lado y recto por el otro.
Recuerde el orden: fije la curvatura con los rodillos y luego la longitud con la cuchilla.
Una curvatura incorrecta no se corrige solo con la cuchilla; si la curvatura es buena, la cuchilla solo elige el punto de corte.
5. Problemas frecuentes en el ajuste real
1. Diámetro que salta: suele ser deslizamiento de alimentación o rodillos flojos, no un error de cálculo. Revise desgaste de rodillos de avance, presión del cilindro de apriete y tuercas de bloqueo.
2. Anillo ovalado: curvatura desigual o corte demasiado pronto/tarde. Afine los rodillos para que el arco se estabilice antes de la zona de corte. Compruebe el filo: una cuchilla roma tira y deforma al cortar.
3. No se logra anillo pequeño; siempre grande: el recorrido de rodillos puede estar al tope sin doblar lo suficiente. Revise desgaste severo: rodillos gastados no agarran. Cambiar el rodillo suele resolverlo.
4. Cambia el lote de barra y cambia el diámetro: dureza y espesor varían, y también el retorno elástico. Es normal: reajuste los rodillos al material nuevo.
Artículos relacionados
Ver todoPreguntas frecuentesCómo ajustar diámetro y soldadura en una máquina integral anillado + soldadura a topeLa máquina integral de anillado y soldadura a to…Preguntas frecuentesCómo enderezar alambre rápido en una dobladora CNC: método de taller que ahorra chatarraLas dobladoras CNC ofrecen precisión y velocidad…Preguntas frecuentesCómo aprender una formadora 3D de alambre: ruta de principiante hasta programar soloUna formadora 3D de alambre (dobladora 3D) es eq…Noticias relacionadas

Más de 20 años enfocados en formado de alambre — I+D, diseño, fabricación, instalación y puesta en marcha. Taller 5000㎡ · 100+ personal · soluciones a medida integrales.
Móvil/WhatsApp
Dirección
No. 5, Xiashi Section, Yangda Road, Xiashi Village, Lunjiao Sub-district, Shunde District, Foshan City, Guangdong Province, China
Mon–Sat 08:00–18:00 (GMT+8)
Síganos
Copyright © 2026 Foshan Zhaoshi Precision Electromechanical Co., Ltd. All rights reserved.
licencia comercial