 Preguntas frecuentesCómo enderezar alambre rápido en una dobladora CNC: método de taller que ahorra chatarraLas dobladoras CNC ofrecen precisión y velocidad…
20 años de I+D · diseño · fabricación · instalación · puesta en marcha en formado de alambre
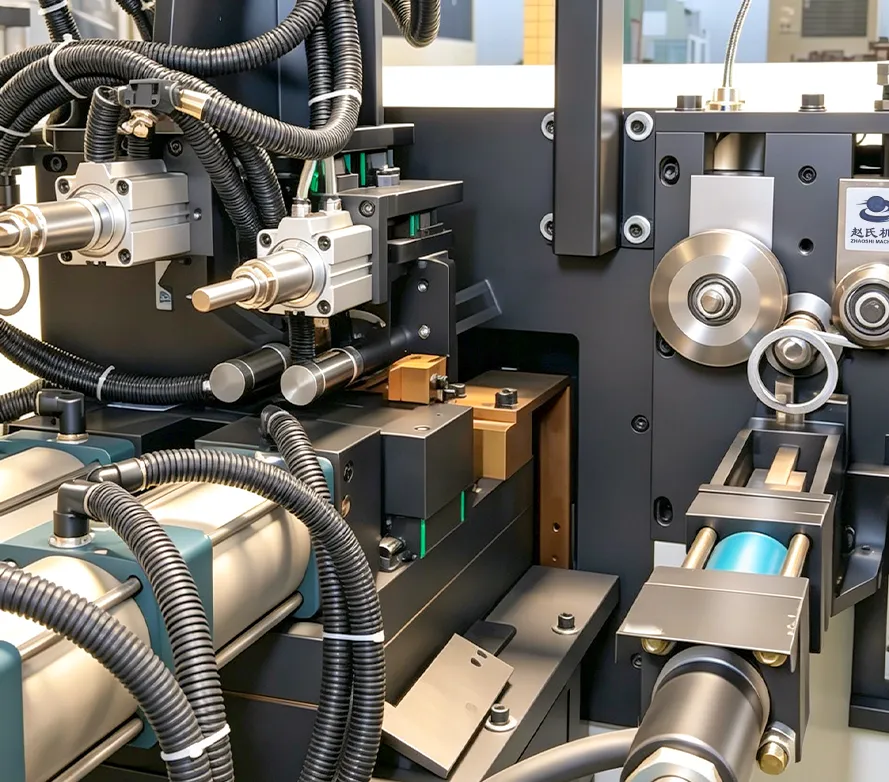
Cómo ajustar diámetro y soldadura en una máquina integral anillado + soldadura a tope
Preguntas frecuentes
Autor:
leaf
Fecha:
3 月 14, 2026
La máquina integral de anillado y soldadura a tope une formado y unión — una célula clave en el procesado de alambre. En planta suelen fallar el diámetro inestable y soldaduras que se abren o se queman. El diámetro es coordinación mecánica; la soldadura es casar parámetros eléctricos. Este artículo cubre ambos con detalle.

1. Ajuste de diámetro: ruedas formadoras y cuchilla deben coordinarse
El control del diámetro depende de la posición de las ruedas formadoras y de la posición de la cuchilla. Las ruedas deciden cuánto se dobla el alambre; la cuchilla, cuándo se corta. Cuando ambas están bien, el diámetro acierta.
Paso 1: Ruedas formadoras para fijar el arco
Localice el regulador de formado arriba o al lado (algunas máquinas tienen varias ruedas). Girar el mango mueve la rueda adelante/atrás y cambia la agudeza del pliegue:
– Diámetro menor: rueda hacia delante para un pliegue más cerrado – Diámetro mayor: retire la rueda para un arco más suave
Afloje primero las contratuercas, microajuste mirando el arco y no bloquee del todo hasta ajustar también la cuchilla.
Paso 2: Posición de cuchilla para fijar el momento de corte
La cuchilla decide hasta dónde ha llegado el pliegue al cortar. Sitúe el cuchillo hidráulico cerca del radio del anillo para que el eje pase por el centro:
– Encuentre el tope o final de carrera – Afloje tornillos y deslice el tope – Diámetro demasiado grande: tope hacia las ruedas (corte antes) – Diámetro demasiado pequeño: tope más lejos (corte después)
Haga un corte jog y confirme que la cuchilla corta en el sitio correcto.
Paso 3: Corte de prueba e iteración
Tras ruedas y cuchilla, corte un anillo y mida. Afine según el signo del error. Regla: arco primero, corte después — no invierta el orden.
En CNC puede introducir el diámetro en la HMI, pero el springback y el desgaste del útil siguen pidiendo compensación o un ligero retoque del mango.
Paso 4: Ayuda — enderezado y planitud
Si el alambre de salida se desvía dentro/fuera, aumente la fuerza de enderezado en la placa guía. Ajuste la entrada/salida vertical de la rueda formadora para mejorar la planitud.
2. Calidad de soldadura: triángulo corriente–fuerza–tiempo
La soldadura a tope depende de casar corriente, tiempo y fuerza de electrodo, más tiempos de apriete, recalcado y mantenimiento.
Paso 1: Conocer parámetros del controlador
Un controlador típico (estilo 33U) incluye: tiempo de apriete, tiempo de recalcado, corriente, tiempo de soldadura, mantenimiento, liberación e intervalo entre soldaduras.
Paso 2: Afinar en orden
1. Primero fuerza y tiempo de apriete: la fuerza de electrodo debe impedir el deslizamiento de extremos. Demasiado baja → salpicaduras; demasiado alta → deformación grave.
2. Luego corriente y tiempo de soldadura: los dos mandos clave. Demasiado caliente → quemado/negro/colapso; demasiado frío → soldadura fría. Empiece bajo y suba hasta fusión sana sin salpicaduras.
3. Por último fuerza y tiempo de recalcado: tras la corriente, forjar la junta para consolidar metal y expulsar impurezas.
Paso 3: Controles de soldadura de prueba
– Visual: sin abolladuras profundas, grietas ni quemado negro – Tracción: ~80% de la resistencia del material base o rotura en el base – Flexión: 90° en la junta sin agrietar
Cambie un parámetro por ensayo.
3. Casos especiales
1. Anillos pequeños (<100 mm): el bucle cerrado retiene calor — a menudo más corriente o tiempo, vigilando el quemado.
2. Materiales: acero dulce fácil; medio/alto carbono tiempo corto y corriente alta; inox menos corriente pero recalcado suficiente; galvanizado más fuerza de electrodo y corriente moderada.
3. Solape unos 2 mm (más en piezas grandes).
4. Problemas habituales
Diámetro que salta → deslizamiento de avance / ruedas flojas. Óvalo → arco/cuchilla. Soldadura débil → subir corriente/tiempo/fuerza. Quemado → bajar corriente/tiempo. Salpicaduras → más fuerza y extremos limpios. Junta desalinea → mordazas.
5. Flujo general
1. Mecánica primero: avance, ruedas, cuchilla → diámetro exacto 2. Luego eléctrica: parámetros de soldadura de bajo a alto 3. Afinado según ensayos 4. Registrar recetas por material
Resumen
El setup del combo mezcla tacto mecánico y experiencia eléctrica. Diámetro: arco luego corte. Soldadura: triángulo corriente–tiempo–fuerza. Una variable por ensayo — anillos precisos y juntas firmes.
Artículos relacionados
Ver todoPreguntas frecuentesCómo enderezar alambre rápido en una dobladora CNC: método de taller que ahorra chatarraLas dobladoras CNC ofrecen precisión y velocidad…Preguntas frecuentesCómo aprender una formadora 3D de alambre: ruta de principiante hasta programar soloUna formadora 3D de alambre (dobladora 3D) es eq…Preguntas frecuentesEnderezadora servo CNC con avance incorrecto: diagnóstico mecánico y eléctricoLas enderezadoras servo CNC son el caballo de ba…Noticias relacionadas

Más de 20 años enfocados en formado de alambre — I+D, diseño, fabricación, instalación y puesta en marcha. Taller 5000㎡ · 100+ personal · soluciones a medida integrales.
Móvil/WhatsApp
Dirección
No. 5, Xiashi Section, Yangda Road, Xiashi Village, Lunjiao Sub-district, Shunde District, Foshan City, Guangdong Province, China
Mon–Sat 08:00–18:00 (GMT+8)
Síganos
Copyright © 2026 Foshan Zhaoshi Precision Electromechanical Co., Ltd. All rights reserved.
licencia comercial