 Câu hỏi thường gặpCách chỉnh đường kính và hàn trên máy vòng–hàn đối đầu tích hợpBánh tạo hình và dao khóa đường kính; dòng–lực–t…
Máy đánh vòng–hàn đối đầu dây: lưu ý vận hành quan trọng
Câu hỏi thường gặp
Tác giả:
leaf
Thời gian:
3 月 12, 2026
Máy đánh vòng–hàn đối đầu dây tích hợp tạo hình vòng và hàn nối thành một quy trình, nâng cao rõ rệt năng suất trong gia công ngũ kim, thép xây dựng, sắt mỹ thuật… Vì tích hợp hai hệ thống, vận hành sai dễ gây sai đường kính vòng, mối hàn yếu, thậm chí tai nạn. Bài viết nêu bốn nhóm lưu ý: an toàn, chỉnh máy, quy tắc sử dụng và bảo dưỡng hàng ngày.

1. An toàn trước hết: lắp đặt và bảo hộ cá nhân
Máy gồm thủy lực, điện và hàn—an toàn phải đặt lên hàng đầu.
Lắp đặt: đặt máy hàn đối đầu trong nhà, có tiếp địa hoặc nối trung tính tin cậy. Nhiều máy song song thì khoảng cách tối thiểu 3 m và nối các pha nguồn khác nhau. Mỗi máy phải có dao cách ly riêng; dây giữa dao và máy cần có ống bảo vệ.
Bảo hộ: đeo kính và găng; đứng trên ván gỗ hoặc vật liệu cách điện. Xưởng dùng vật liệu chống cháy và có thiết bị chữa cháy; cấm để gần vật dễ cháy/nổ.
Máy phải do người chuyên trách có chứng chỉ vận hành. Không đứng quá xa máy; dừng máy khi lên cuộn, luồn dây và cắt đầu dẫn. Chưa cố định khuôn nắn và chưa đóng nắp bảo vệ thì không được luồn thép—tránh khuôn bay gây thương tích. Khi máy chạy không chỉnh trống; cấm một số thao tác mang găng theo quy định; cấm bảo dưỡng khi máy đang chạy.
2. Chỉnh máy: phối hợp chính xác bánh tạo hình và dao cắt
Cần chỉnh trước khi sản xuất để chạy ổn định, hiệu quả.
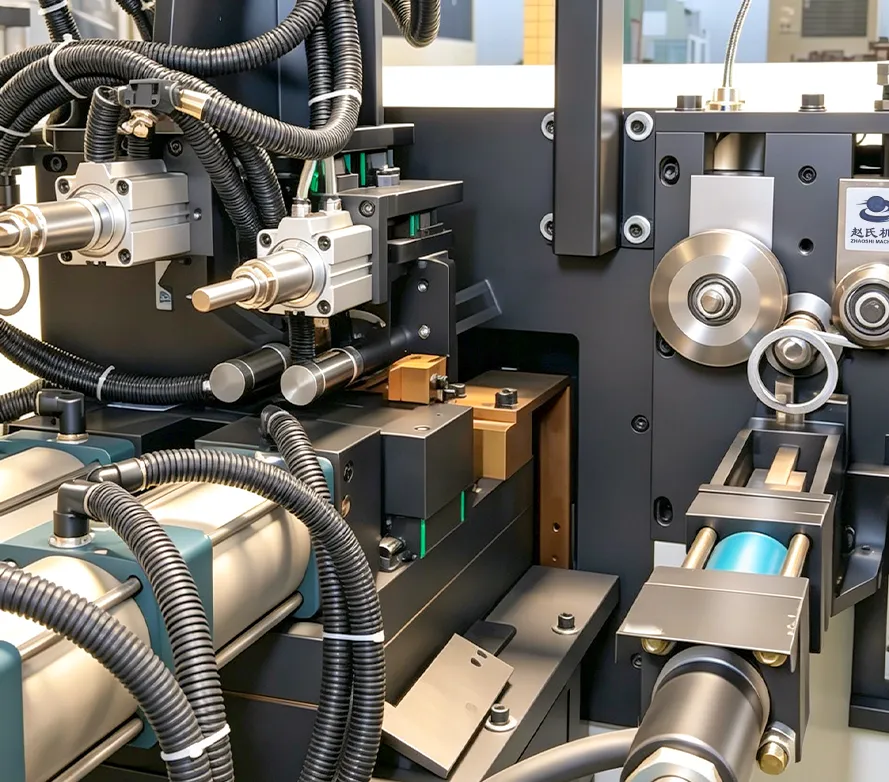
Bước 1 — bánh tạo hình: theo quy trình tủ điện, đưa dây tới vùng dao. Chỉnh vị trí bánh (tiến/lùi trên mặt phẳng đứng) để cung tròn đạt yêu cầu và độ phẳng ổn. Nếu sản phẩm chạy lệch trong/ngoài, chỉnh bánh nắn trên tấm nắn để tăng lực nắn—thường do chất lượng dây kém.
Bước 2 — dao cắt: chỉnh sao cho trục dao đi qua tâm sản phẩm. Lệch sẽ làm miệng vòng không đều.
Bước 3 — chạy thử: kiểm tra ổn định và chất lượng. Nếu chạy dây lệch, tiếp tục chỉnh bánh nắn tăng lực nắn.
3. Quy tắc sử dụng: thông số hàn và chi tiết thao tác
Thông số hàn: giữ nước làm mát thông suốt; nhiệt độ nước không quá 40°C. Trước khi hàn chỉnh điện áp hai lần theo tiết diện thép; cấm hàn thép vượt đường kính định mức. Nhiệt độ dầu thủy lực không quá 80°C, thường giữ 35–70°C.
Chuẩn bị mối hàn: làm sạch gỉ, dầu, bụi trong phạm vi 120 mm đầu thép. Đầu cong thì nắn thẳng hoặc cắt bỏ. Đảm bảo van điện từ hoạt động; dao động điện áp trong +5%~−15% định mức.
Chi tiết thao tác: thép dài đặt trên giá, có người phụ. Chú ý bỏng tia lửa và mối nối nóng. Khiêng thép đồng lực, tránh va đập. Xếp thép đã hàn gọn, xa vật dễ cháy. Khi nắn, nếu thép nhảy khỏi máng dẫn, không tới cơ cấu định dài, rối dây hoặc tụt giá—nhấn công tắc hạn vị ngay, dừng cắt, chỉnh xong mới dùng. Cuối cuộn hoặc thép ngắn: tay cầm ống bảo vệ dẫn thép tới dẫn hướng và ống nắn, tránh văng tự do gây thương tích.
4. Bảo dưỡng hàng ngày
Điện: 2–3 ngày lau điểm tiếp xúc cầu dao bằng giấy nhám. Định kỳ dũa mặt điện cực (đầu đồng). Siết định kỳ bulông mạch thứ cấp tránh quá nhiệt. Tủ điện, hộp, bàn điều khiển phải có nắp/cửa, không để hở.
Thủy lực: dùng dầu đúng nhãn trong sách hướng dẫn; lọc trước khi đổ. Định kỳ lấy mẫu dầu và thay khi không đạt. Kiểm tra siết khớp ống, mặt bích. Thay ống cao áp định kỳ. Thay phớt thường 1,5–2 năm. Định kỳ kiểm tra/thay linh kiện chính.
Xử lý sự cố: áp không ổn/thấp, rung… phải phân tích và xử lý ngay, không cố chạy. Cấm làm việc hoặc chỉnh áp với đồng hồ hỏng hoặc không có đồng hồ áp.
Bài viết liên quan
Xem tất cảCâu hỏi thường gặpCách chỉnh đường kính và hàn trên máy vòng–hàn đối đầu tích hợpBánh tạo hình và dao khóa đường kính; dòng–lực–t…Câu hỏi thường gặpCách nắn dây nhanh trên máy uốn CNC: quy trình thợ để tiết kiệm phếNắm nguyên lý overbend: năm bước từ về zero bánh…Câu hỏi thường gặpHọc máy tạo hình dây 3D thế nào? Lộ trình 5 bước từ thiết bị đến lập trình độc lậpLộ trình rõ cho người mới: bố trí máy, hệ trục k…Tin liên quan

Tập trung tạo hình dây hơn 20 năm — R&D, thiết kế, sản xuất, lắp đặt và chạy thử thiết bị tạo hình kim loại. Xưởng 5000㎡ · 100+ nhân sự · giải pháp tùy chỉnh toàn dây chuyền.
Di động/WhatsApp
Địa chỉ
Số 5, đoạn Xiashi, đường Yangda, thôn Xiashi, phường Lunjiao, quận Shunde, Phật Sơn, Quảng Đông, Trung Quốc
Mon–Sat 08:00–18:00 (GMT+8)
Theo dõi
Copyright © 2026 Foshan Zhaoshi Precision Electromechanical Co., Ltd. All rights reserved.
giấy phép kinh doanh