 Câu hỏi thường gặpCách chỉnh đường kính và hàn trên máy vòng–hàn đối đầu tích hợpBánh tạo hình và dao khóa đường kính; dòng–lực–t…
Cách chỉnh đường kính vòng trên máy đánh vòng mặt bích thép dẹt
Câu hỏi thường gặp
Tác giả:
leaf
Thời gian:
3 月 12, 2026
Thợ làm mặt bích lâu năm đều biết máy đánh vòng mặt bích thép dẹt nguyên lý không phức tạp, nhưng muốn chỉnh đường kính vòng chuẩn và ổn định thì cần kinh nghiệm và cảm giác tay. Đặc biệt với máy cũ không CNC, kích thước vòng hoàn toàn nhờ chỉnh tay bánh ép và vị trí dao cắt. Bài viết này hệ thống kinh nghiệm chỉnh máy nhiều năm: từ bánh ép đến dao cắt, từng bước làm rõ cách chỉnh đường kính vòng.

1. Logic cốt lõi: bánh ép quyết định độ cong; dao cắt quyết định thời điểm cắt
Trước khi thao tác, hãy hiểu đường kính vòng được kiểm soát thế nào.
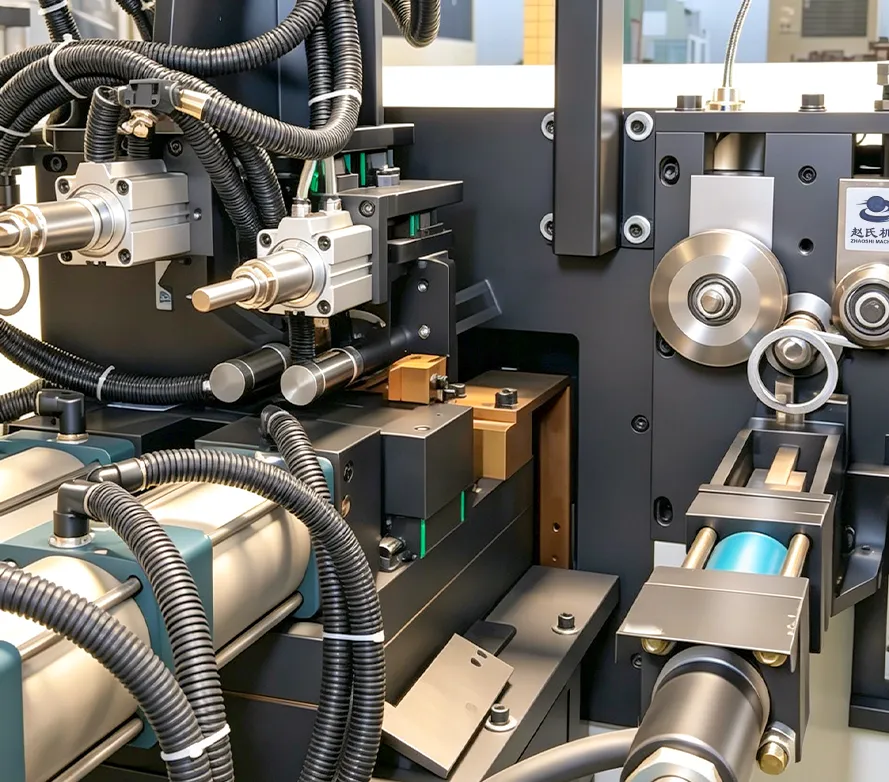
Thép dẹt qua bánh cấp liệu vào vùng tạo hình, đi qua vài bánh ép (còn gọi bánh tạo hình/bánh chỉnh). Vị trí bánh ép quyết định bán kính uốn—ép càng chặt, càng gần thì cong càng gắt, vòng càng nhỏ; nới lỏng, khoảng cách lớn hơn thì cung êm hơn, vòng lớn hơn.
Vị trí dao cắt quyết định khi nào cắt. Gần vùng tạo hình thì vòng nhỏ hơn (cắt trước khi uốn đủ); xa hơn thì tiếp tục cấp liệu và uốn, vòng lớn hơn. Chỉnh đường kính thực chất là chỉnh hai chỗ: tiến/lùi bánh ép và gần/xa dao cắt.
2. Bước một: chỉnh bánh ép trước (độ cong)
Thường có hai đến ba bánh ép, mặt trước hoặc mặt bên. Các bước:
Nới đai ốc khóa: tìm tay quay hoặc vít chỉnh bánh ép, nới đai ốc khóa trước.
Chỉnh thô vị trí bánh: xoay tay quay đẩy bánh theo chiều tiến. Làm vòng nhỏ thì vặn bánh vào trong cho thép uốn gắt hơn; vòng lớn thì rút bánh ra cho cung êm hơn.
Thử uốn xem cung: cấp tay một đoạn thép dẹt (không bật cắt tự động), chỉ nhìn độ cong. Chưa cần thành phẩm—xem xu hướng: cung đủ chưa? Quá cong hay quá thẳng?
Chỉnh tinh đến khi cung phù hợp: tiếp tục tinh chỉnh bánh ép đến khi cảm thấy cung đó cắt ra sẽ gần đường kính mong muốn.
Lưu ý: chỉnh các bánh phối hợp, không chỉ một bánh. Máy có thể cặp trên/dưới hoặc trước/sau; lực phải đều để thép không xoắn.
3. Bước hai: chỉnh dao cắt (chiều dài)
Độ cong ổn rồi mới chỉnh vị trí dao—điểm cắt khi thép đã uốn đến mức nào.
Tìm hành trình dao: máy đánh vòng thủy lực thường dùng công tắc hành trình hoặc chặn cơ khí có thể dịch trước/sau.
Chỉnh thô chặn: nới vít cố định, đẩy về phía bánh tạo hình (vòng nhỏ) hoặc ra xa (vòng lớn).
Thử cắt một vòng hoàn chỉnh: chạy một chu kỳ tự động cấp liệu–uốn–cắt.
Đo đường kính thực: dùng thước dây hoặc thước cặp, so với mục tiêu.
Lặp lại: vòng lớn thì đẩy chặn gần bánh tạo hình hơn (cắt sớm); vòng nhỏ thì đẩy ra xa (cắt muộn). Mỗi lần chỉnh thử một vòng đến khi chuẩn.
4. Khẩu quyết bánh ép–dao cắt: trước độ cong, sau chiều dài
Lỗi phổ biến của người mới: chỉnh dao cắt trước. Độ cong sai thì vòng ra oval hoặc một đầu cong một đầu thẳng.
Nhớ thứ tự: chỉnh bánh ép cho cung chuẩn, rồi khóa chiều dài bằng dao cắt.
Cung sai thì chỉnh dao mãi cũng không ra vòng tròn; cung đúng thì dao chỉ chọn điểm cắt.
5. Một số sự cố khi chỉnh thực tế
1. Đường kính lúc lớn lúc nhỏ: thường không phải lỗi chỉnh mà do cấp liệu trượt hoặc bánh ép lỏng. Kiểm tra mòn bánh cấp, áp suất xylanh ép, và đai ốc khóa bánh ép.
2. Vòng không tròn, bị oval: cung chưa đều, hoặc cắt quá sớm/quá muộn. Tinh chỉnh bánh ép để cung ổn trước vùng cắt. Kiểm tra độ sắc dao—dao cùn kéo méo lúc cắt.
3. Không chỉnh được vòng nhỏ, luôn lớn: hành trình bánh ép có thể đã hết mà vẫn chưa đủ cong. Kiểm tra mòn nặng—bánh mòn không kẹp được thép. Đổi bánh mới thường hết.
4. Đổi lô thép dẹt, đường kính đổi: độ cứng/độ dày khác nhau theo lô, độ đàn hồi cũng khác. Bình thường—tinh chỉnh lại bánh ép theo vật liệu mới để bù đàn hồi.
Bài viết liên quan
Xem tất cảCâu hỏi thường gặpCách chỉnh đường kính và hàn trên máy vòng–hàn đối đầu tích hợpBánh tạo hình và dao khóa đường kính; dòng–lực–t…Câu hỏi thường gặpCách nắn dây nhanh trên máy uốn CNC: quy trình thợ để tiết kiệm phếNắm nguyên lý overbend: năm bước từ về zero bánh…Câu hỏi thường gặpHọc máy tạo hình dây 3D thế nào? Lộ trình 5 bước từ thiết bị đến lập trình độc lậpLộ trình rõ cho người mới: bố trí máy, hệ trục k…Tin liên quan

Tập trung tạo hình dây hơn 20 năm — R&D, thiết kế, sản xuất, lắp đặt và chạy thử thiết bị tạo hình kim loại. Xưởng 5000㎡ · 100+ nhân sự · giải pháp tùy chỉnh toàn dây chuyền.
Di động/WhatsApp
Địa chỉ
Số 5, đoạn Xiashi, đường Yangda, thôn Xiashi, phường Lunjiao, quận Shunde, Phật Sơn, Quảng Đông, Trung Quốc
Mon–Sat 08:00–18:00 (GMT+8)
Theo dõi
Copyright © 2026 Foshan Zhaoshi Precision Electromechanical Co., Ltd. All rights reserved.
giấy phép kinh doanh