 Sık sorulan sorularHalka + alın kaynak kombine makinesinde çap ve kaynak nasıl ayarlanırEntegre halka yapma ve direnç alın kaynak makine…
20 yıl tel şekillendirme: Ar-Ge · tasarım · imalat · kurulum · devreye alma
Lama flanş halka makinesinde halka çapı nasıl ayarlanır
Sık sorulan sorular
Yazar:
leaf
Tarih:
3 月 12, 2026
Deneyimli flanş ustaları lama flanş halka şekillendiricinin ilkede basit olduğunu bilir — ancak kararlı, doğru bir halka çapını tutturmak his ve deneyim ister. Özellikle eski CNC’siz makinelerde halka boyutu tamamen baskı silindirleri ve bıçak konumunun elle ayarına bağlıdır. Bu makale yılların kurulum deneyimini net bir sıraya koyar: silindirlerden kesime, halka çapının tam olarak nasıl ayarlanacağı.

1. Temel mantık: silindirler eğriliği ayarlar; bıçak ne zaman kesileceğini ayarlar
Uygulama adımlarından önce halka çapının nasıl kontrol edildiğini anlayın.
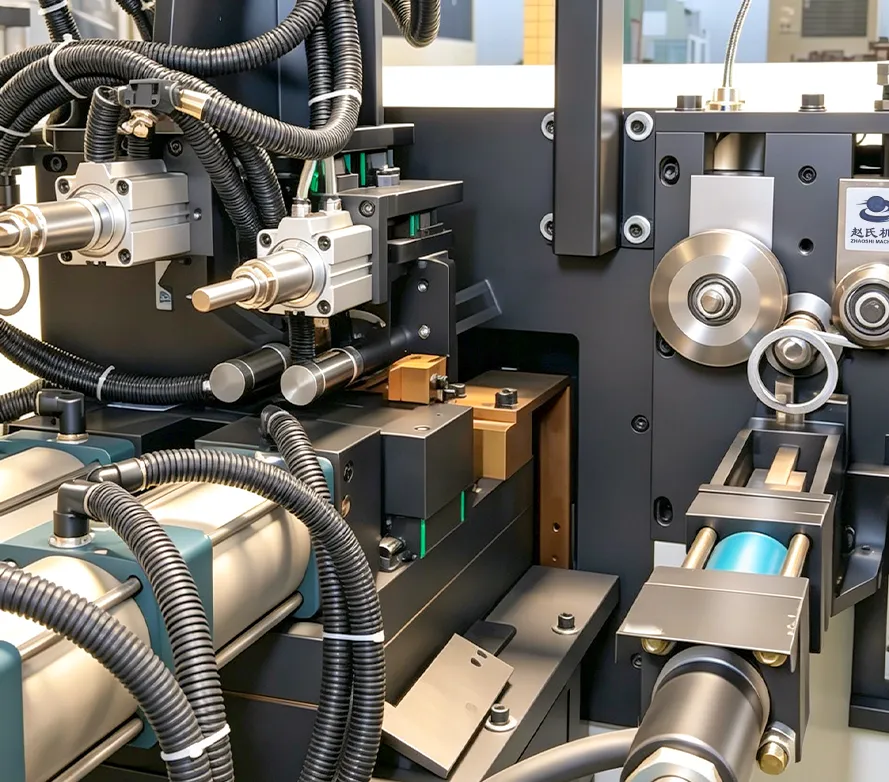
Lama besleme silindirleriyle şekillendirme bölgesine girer ve birkaç baskı silindirinden (şekillendirme veya ayar silindirleri de denir) geçer. Konumları büküm yarıçapını belirler — daha sıkı ve yakın silindirler daha keskin eğri ve daha küçük halka; daha gevşek, uzak silindirler daha yumuşak eğri ve daha büyük halka yapar.
Bıçak konumu çubuğun ne zaman kesildiğini belirler. Şekillendirme bölgesine daha yakınsa halka daha küçüktür (yeterli büküm birikmeden kesilir); daha uzaktaysa daha fazla besleme ve büküm sürer, halka büyür. Bu yüzden çap ayarı iki şeyi ayarlamak demektir: silindir iç/dış konumu ve bıçak yakın/uzak konumu.
2. Adım bir: önce silindirleri ayarlayın (eğrilik)
Genellikle iki veya üç baskı silindiri vardır; bazıları yüzde, bazıları yanda. Kurulum adımları:
Kilit somunlarını gevşetin: silindir ayar kolunu veya vidasını bulun ve önce kilit somunlarını çözün.
Silindir konumunu kaba ayarlayın: kolu çevirerek silindirleri ilerletin. Daha küçük halka için silindirleri içeri vidalayın ki çubuk daha keskin bükülsün; daha büyük halka için geri alın ki eğri daha yumuşak olsun.
Eğrilik için deneme bükümü: bir boy lama el ile besleyin (otomatik kesmeyi açmayın) ve yalnızca oluşan yayı izleyin. Henüz bitmiş parça hedeflemiyorsunuz — eğilimi yargılayın: yeterli eğri mi? Çok sıkı mı yoksa çok düz mü?
Yay doğru görünene kadar ince ayar: kesildiğinde hedef çapa uyması gereken o eğriliği yakalayana kadar silindirleri ayarlamaya devam edin.
Not: silindirleri tek tek değil set olarak ayarlayın. Bazı makineler üst/alt silindir çiftler; diğerleri ön/arka çalışır. Çubuk burulmasın diye yükü eşit tutun.
3. Adım iki: bıçağı ayarlayın (boy)
Eğrilik oturunca bıçak konumunu ayarlayın — bükülmüş çubuğun kesildiği nokta.
Bıçak limitini bulun: hidrolik halka şekillendiricilerde bıçak genellikle ileri-geri hareket edebilen bir yol anahtarı veya mekanik stopla kontrol edilir.
Stopu kaba ayarlayın: stop vidalarını gevşetin ve şekillendirme silindirlerine doğru (daha küçük halka) veya daha uzağa (daha büyük halka) kaydırın.
Bir bitmiş halkayı deneme kesin: bir otomatik besleme, bükme ve kesme çevrimi çalıştırın.
Gerçek çapı ölçün: şerit metre veya kumpas kullanın ve hedefle karşılaştırın.
Yineleyin: halka çok büyükse stopu şekillendirme silindirlerine yaklaştırın (daha erken kesin); çok küçükse uzaklaştırın (daha geç kesin). Ayarlayın, bir kesin, boy oturana kadar tekrarlayın.
4. Silindir–bıçak kuralı: önce eğrilik, sonra boy
Yeni başlayanların yaygın hatası önce bıçağı ayarlamaktır. Eğrilik yanlışken halkalar oval veya bir yanı bükük diğer yanı düz çıkar.
Sırayı unutmayın: doğru eğrilik için silindirleri ayarlayın, sonra bıçakla boyu kilitleyin.
Yanlış eğrilik yalnızca bıçak konumuyla düzeltilmez; eğrilik doğru olunca bıçak yalnızca kesim noktasını seçer.
5. Gerçek kurulumda yaygın sorunlar
1. Çap büyük-küçük zıplıyor: genelde kurulum matematiği değil, besleme kayması veya gevşek silindirlerdir. Besleme silindiri aşınmasını, tel baskı silindiri basıncını ve silindir kilit somunlarının sıkı olup olmadığını kontrol edin.
2. Halka yuvarlak değil oval: düzensiz eğrilik veya kesim çok erken/geç. Kesim bölgesinden önce yay kararlı olsun diye silindirleri ince ayarlayın. Ayrıca bıçak keskinliğini kontrol edin — kör bıçak kesimde çekip bozabilir.
3. Yeterince küçük halka alınamıyor; hep oversized: silindir strokı maksimumdayken büküm hâlâ yetersiz olabilir. Şiddetli silindir aşınmasını kontrol edin — aşınmış silindirler tutuş kaybeder ve yeterince sert bükemez. Yeni silindir çoğu zaman çözer.
4. Yeni lama partisinden sonra çap kayıyor: sertlik ve kalınlık partiye göre değişir, geri esneme değişir. Bu normaldir — yeni malzeme için geri esnemeyi kompanzasyonlamak üzere silindir konumunu yeniden ayarlayın.
İlgili makaleler
Tümünü görSık sorulan sorularHalka + alın kaynak kombine makinesinde çap ve kaynak nasıl ayarlanırEntegre halka yapma ve direnç alın kaynak makine…Sık sorulan sorularCNC tel bükücüde teli hızlı doğrultma: fireyi azaltan atölye yöntemiCNC tel bükücülerde overbend doğrultmayı ustalaş…Sık sorulan sorular3D tel şekillendirme makinesi nasıl öğrenilir: donanımdan solo programlamaya yol3D tel şekillendirme makinesi (3D tel bükücü ola…İlgili haberler

20+ yıl tel şekillendirme odağı — Ar-Ge, tasarım, imalat, kurulum ve devreye alma. 5000㎡ tesis · 100+ personel · uçtan uca özel çözümler.
Mobil/WhatsApp
E-posta
Adres
No. 5, Xiashi Section, Yangda Road, Xiashi Village, Lunjiao Sub-district, Shunde District, Foshan City, Guangdong Province, China
Mon–Sat 08:00–18:00 (GMT+8)
Bizi takip edin
Copyright © 2026 Foshan Zhaoshi Precision Electromechanical Co., Ltd. All rights reserved.
ticari lisans