 Sık sorulan sorularCNC tel bükücüde teli hızlı doğrultma: fireyi azaltan atölye yöntemiCNC tel bükücülerde overbend doğrultmayı ustalaş…
20 yıl tel şekillendirme: Ar-Ge · tasarım · imalat · kurulum · devreye alma
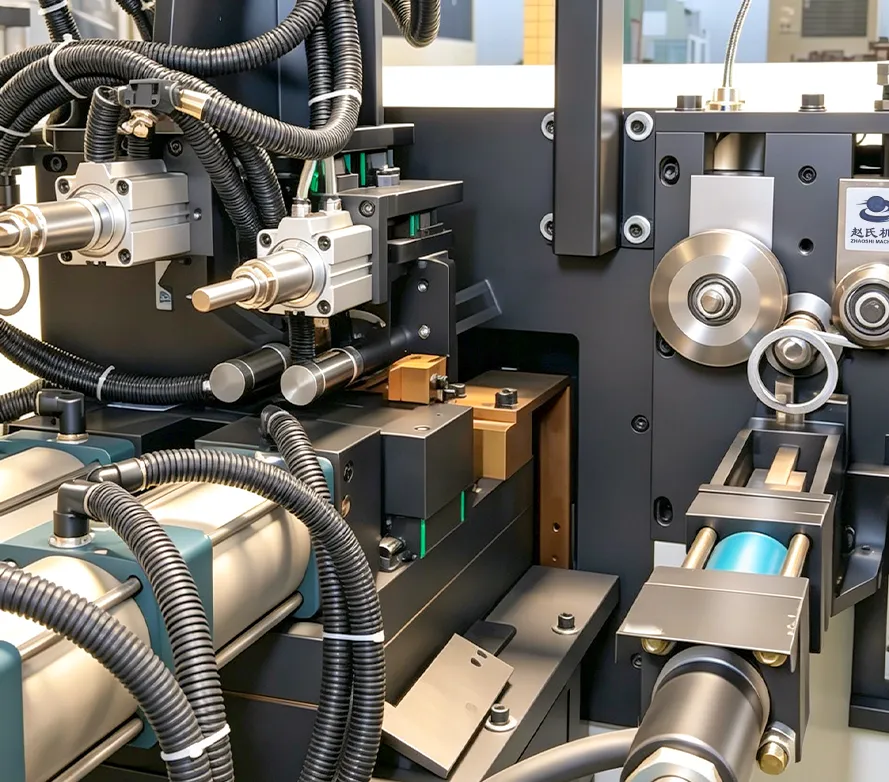
Halka + alın kaynak kombine makinesinde çap ve kaynak nasıl ayarlanır
Sık sorulan sorular
Yazar:
leaf
Tarih:
3 月 14, 2026
Entegre halka yapma ve direnç alın kaynak makinesi şekillendirme ile birleştirmeyi birleştirir — tel işlemede temel bir hücre. Sahada operatörler sıklıkla iki sorunla karşılaşır: hedefte kalmayan çap ve ya ayrılan ya da karaya yanmış kararsız kaynaklar. Çap mekanik koordinasyon sorunudur; kaynak kalitesi elektrik parametresi eşleştirme sorunudur. Bu makale ikisini de ayrıntılı kapsar.

1. Çap ayarı: şekillendirme tekerlekleri ve bıçak birlikte çalışmalı
Çap kontrolü şekillendirme tekerleği konumuna ve bıçak konumuna bağlıdır. Tekerlekler telin ne kadar büküleceğini; bıçak ne zaman kesileceğini belirler. İkisi doğruysa çap isabet eder.
Adım 1: yayı kilitlemek için şekillendirme tekerleklerini ayarlayın
Üstte veya yanda şekillendirme ayarlayıcısını bulun (bazı makinelerde birden fazla vardır). Kolu çevirmek şekillendirme tekerleğini öne/arkaya hareket ettirir ve büküm keskinliğini değiştirir:
– Daha küçük çap: şekillendirme tekerleğini öne alın ki tel daha sıkı bükülsün – Daha büyük çap: tekerleği geri alın, daha yumuşak yay için
Önce kilit somunlarını gevşetin, tekerleklerden yayı izlerken mikro ayarlayın ve bıçak da ayarlanana kadar tamamen kilitlemeyin.
Adım 2: kesim zamanlamasını kilitlemek için bıçak konumunu ayarlayın
Bıçak konumu, kesildiğinde bükümün ne kadar ilerlediğini belirler. Hidrolik bıçağı halka yarıçapına yakın ayarlayın ki bıçak ekseni daire merkezinden geçsin:
– Yol stopunu veya limit anahtarını bulun – Vidaları gevşetin ve stopu kaydırın – Çap çok büyük: stopu şekillendirme tekerleklerine yaklaştırın (daha erken kesin) – Çap çok küçük: stopu uzaklaştırın (daha geç kesin)
Jog ile bir kesim yapın ve bıçağın doğru yerde kestiğini doğrulayın.
Adım 3: deneme kesimi ve yineleme
Tekerlekler ve bıçak ayarlandıktan sonra bir halka kesin ve ölçün. Hata yönüne göre ince ayar yapın. Kural: önce yay, sonra kesim — bu sırayı asla tersine çevirmeyin.
CNC modellerde HMI’den çap girebilir ve sistemin besleme ile şekillendirmeyi kontrol etmesine izin verebilirsiniz; ancak geri esneme ve kalıp aşınması hâlâ kompanzasyon değerleri veya hafif kol ayarı ister.
Adım 4: yardımcı — doğrultma ve düzlük
Çıkış teli içe/dışa kayıyorsa kılavuz plakada doğrultma kuvvetini artırın. Düzlüğü iyileştirmek için şekillendirme tekerleklerinin dikey iç/dışını ayarlayın.
2. Kaynak kalitesi: akım, basınç ve süre bir üçgen
Alın kaynak kalitesi kaynak akımı, kaynak süresi ve elektrot kuvvetini eşleştirmeye bağlıdır; artı sıkma, upset ve tutma süreleri.
Adım 1: kontrolör parametrelerini bilin
Tipik özel kaynak kontrolörleri (ör. 33U tarzı) şunları içerir:
| Param | Ad | İşlev | |——–|———-|———-| | 1 | Sıkma süresi | Başlangıçtan upset valf çıkışına | | 2 | Upset süresi | Upset valften kaynak akımı başlangıcına | | 3 | Kaynak akımı | Akım değeri (sabit akım/gerilim) | | 4 | Kaynak süresi | Ekte akımın süresi | | 5 | Tutma süresi | Akım kapandıktan sonra tutulan kuvvet | | 6 | Serbest bırakma süresi | Ana valf kapanışından upset valf kapanışına | | 7 | Off süresi | Sürekli kaynaklar arası aralık |
Adım 2: parametreleri sırayla ayarlayın
1. Önce sıkma kuvveti ve sıkma süresi: elektrot kuvveti uç kaymasını durdurmalıdır. Çok düşük → yüksek kontak direnci ve sıçrama; çok yüksek → ağır deformasyon. Sıkma süresi sıklıkla birkaç ila onlarca çevrimdir (1 çevrim = 0,02 s).
2. Sonra kaynak akımı ve kaynak süresi: iki ana düğme. Çok sıcak → yanma/siyah/çökme; çok soğuk → soğuk kaynak. Düşükten başlayıp sıçrama olmadan kaynaşma sağlam olana kadar yükseltin.
3. Son olarak upset kuvveti ve upset süresi: akımdan sonra eki döverek metali pekiştirin ve safsızlıkları atın. Çok az → zayıf ek; çok fazla → ağır upset deformasyonu.
Adım 3: deneme kaynak kontrolleri
– Görsel: derin çöküntü, çatlak veya siyah yanma yok – Çekme: ek ana metal dayanımının ~%80’ine ulaşmalı veya ana metalde kopmalı – Bükme: ekte 90° bükün, çatlamasın
Denemeler arasında her seferinde bir parametre değiştirin ki neyin düzelttiğini görün.
3. Özel durumlar
1. Küçük halkalar (<100 mm): kapalı döngü ısıyı hapfeder — sıklıkla daha yüksek akım veya daha uzun süre gerekir; yanmaya dikkat edin.
2. Malzemeler
– Yumuşak çelik: en kolay, geniş pencere – Orta/yüksek karbon: kısa süre, daha yüksek akım; dekarbürizasyon ve sertleşebilirliğe dikkat – Paslanmaz: daha yüksek özdirenç → yumuşak çelikten daha düşük akım, ama yeterli upset – Galvanizli: çinko buharı — elektrot kuvveti ve akımı mütevazı yükseltin
3. Bindirme boyu
Bindirme eklerde yaklaşık 2 mm tutun (büyük parçalarda daha fazla). Çok uzun kötü görünür; çok kısa zayıftır.
4. Yaygın sorunlar
| Sorun | Olası neden | Düzeltme | |——|———-|———-| | Çap zıplıyor | Besleme kayması, gevşek şekillendirme tekerleği | Besleme silindirlerini kontrol edin, tekerlekleri kilitleyin | | Oval halka | Kötü bıçak zamanlaması / yay | Önce yay, sonra bıçak | | Zayıf kaynak | Düşük akım/süre/kuvvet | Akım/süre/kuvveti yükseltin | | Siyah yanma | Yüksek akım/süre | Akım/süreyi düşürün | | Ağır sıçrama | Düşük kuvvet, kirli uçlar | Kuvveti yükseltin, uçları temizleyin | | Hizasız ek | Sıkma açısı / tel kayması | Üst/alt sıkmaları ayarlayın |
5. Genel kurulum akışı
1. Önce mekanik: besleme, şekillendirme tekerlekleri, bıçak → doğru çap 2. Sonra elektrik: kaynak parametreleri düşük→yüksek denemeler 3. İnce ayar: deneme sonuçlarından mekanik veya kaynağı ince ayarlayın 4. Kaydedin: malzeme başına tekerlek konumları ve kaynak reçetelerini saklayın
Özet
Halka–kaynak combo kurulumu mekanik tarafta his, elektrik tarafta deneyim ister. Çap: önce yay sonra kesim. Kaynak: akım–süre–kuvvet üçgeni. Deneme başına bir değişken değiştirin; desen netleşir — doğru halkalar, sağlam ekler, daha yüksek çıktı.
İlgili makaleler
Tümünü görSık sorulan sorularCNC tel bükücüde teli hızlı doğrultma: fireyi azaltan atölye yöntemiCNC tel bükücülerde overbend doğrultmayı ustalaş…Sık sorulan sorular3D tel şekillendirme makinesi nasıl öğrenilir: donanımdan solo programlamaya yol3D tel şekillendirme makinesi (3D tel bükücü ola…Sık sorulan sorularCNC servo doğrultucuda besleme boyu hatalıysa: mekanikten elektriğe teşhisCNC servo doğrultucular hassas, verimli tel işle…İlgili haberler

20+ yıl tel şekillendirme odağı — Ar-Ge, tasarım, imalat, kurulum ve devreye alma. 5000㎡ tesis · 100+ personel · uçtan uca özel çözümler.
Mobil/WhatsApp
E-posta
Adres
No. 5, Xiashi Section, Yangda Road, Xiashi Village, Lunjiao Sub-district, Shunde District, Foshan City, Guangdong Province, China
Mon–Sat 08:00–18:00 (GMT+8)
Bizi takip edin
Copyright © 2026 Foshan Zhaoshi Precision Electromechanical Co., Ltd. All rights reserved.
ticari lisans