 Частые вопросыКак настроить диаметр и сварку на комбайне кольцегиб + стыковая сваркаИнтегрированный кольцегиб со стыковой сваркой об…
20 лет формовки проволоки: R&D · дизайн · производство · монтаж · пусконаладка
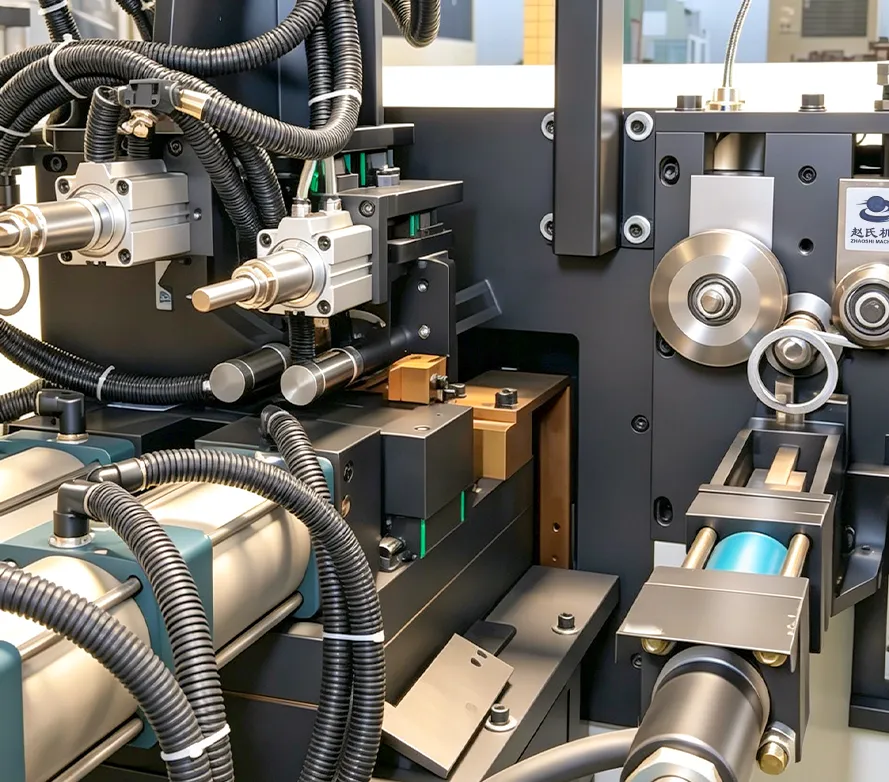
Комбайн кольцегиб + стыковая сварка: важные меры предосторожности
Частые вопросы
Автор:
leaf
Время:
3 月 12, 2026
Интегрированный станок кольцевой навивки и стыковой сварки объединяет формовку кольца и сварку концов в одном процессе, сильно повышая производительность в метизах, арматурных работах, кованых изделиях и смежных сферах. Из‑за двух систем ошибки в работе легко приводят к неверному диаметру, слабому шву или даже авариям. Ниже — четыре блока обязательных правил: безопасность, настройка, эксплуатация и ежедневное ТО.

1. Безопасность прежде всего: монтаж и СИЗ
Оборудование сочетает гидравлику, электрику и сварку — безопасность на первом месте.
Монтаж: стыковой сварочный аппарат ставьте в помещении с надёжным заземлением или защитным нулём. При параллельной установке нескольких машин расстояние не менее 3 м и подключение к разным фазам. У каждой машины свой рубильник; провода между рубильником и аппаратом защитите рукавом.
Защита оператора: очки и перчатки; стоять на деревянном настиле или иной изоляции. Цех — из огнестойких материалов, с огнетушителями; у аппарата запрещены ЛВЖ и взрывоопасные материалы.
Оборудование закрепляйте за обученным персоналом с допуском. Не отходите далеко; загрузку бухты, заправку и обрезку конца делайте на остановленном станке. Не заправляйте арматуру, пока не зафиксированы правильные матрицы и не закрыты ограждения — иначе матрицы могут вылететь. На ходу не регулируйте барабаны; запрещены указанные операции в перчатках; ТО на работающем станке запрещено.
2. Настройка: точное согласование формовочных роликов и ножа
Перед работой нужна правильная регулировка для стабильной и эффективной работы.
Шаг 1 — формовочные ролики: по процедуре шкафа подайте проволоку к зоне ножа. Регулируйте положение роликов (ввод/вывод в вертикальной плоскости), чтобы дуга и плоскостность соответствовали требованиям. Если изделие «гуляет» внутрь/наружу, усильте правку роликами на правильной плите — часто виновато качество проволоки.
Шаг 2 — нож: ось ножа должна проходить через центр изделия. Смещение даёт неровный стык кольца.
Шаг 3 — пробный пуск: проверьте стабильность и годность. При «убегании» проволоки продолжайте усиливать правку.
3. Правила работы: параметры сварки и детали операций
Параметры: охлаждающая вода должна течь; температура воды ≤40°C. Перед сваркой дважды настройте напряжение по сечению арматуры; не варите диаметр сверх паспортного. Температура масла ≤80°C, обычно 35–70°C.
Подготовка: очистите ржавчину, масло и пыль в пределах 120 мм от торцов. Изогнутые торцы выправьте или отрежьте. Электромагнитные клапаны должны работать; колебания напряжения в пределах +5%…−15% номинала.
Детали: длинную арматуру кладите на опоры с помощником. Остерегайтесь ожогов брызгами и горячих стыков. Переносите арматуру согласованно. Складывайте сваренные прутки ровно, вдали от горючего. При правке, если пруток выскакивает из лотка, не доходит до упора длины, путается или сходит со стойки — сразу нажмите концевик, остановите отрезку и продолжайте только после правки. В конце бухты или на коротких прутках ведите пруток рукавом к направляющей и правильному барабану, чтобы он не хлестнул свободно.
4. Ежедневное ТО
Электрика: каждые 2–3 дня зачищайте контакты автоматов наждачкой. Регулярно опиливайте электроды (медные наконечники). Периодически подтягивайте болты вторичной цепи против перегрева. Шкафы и пульты держите закрытыми.
Гидравлика: масло по марке из руководства; перед заливкой фильтруйте. Регулярно анализируйте масло и меняйте при несоответствии. Часто проверяйте и подтягивайте фитинги и фланцы. Своевременно меняйте РВД. Уплотнения обычно 1,5–2 года. Периодически проверяйте или меняйте основные узлы по регламенту.
Отказы: нестабильное/низкое давление, вибрация — сразу диагностируйте, не форсируйте работу. Не работайте и не регулируйте давление с неисправным манометром или без него.
Похожие статьи
Смотреть всеЧастые вопросыКак настроить диаметр и сварку на комбайне кольцегиб + стыковая сваркаИнтегрированный кольцегиб со стыковой сваркой об…Частые вопросыКак быстро править проволоку на ЧПУ гибочном станке: метод цеха без лишнего бракаЧПУ гибочные станки дают высокую точность и скор…Частые вопросыКак освоить 3D формовщик проволоки: путь новичка от механики до самостоятельной программы3D формовщик проволоки (3D гибочный станок) — вы…Похожие новости

Более 20 лет фокуса на формовке проволоки — R&D, проектирование, производство, монтаж и пусконаладка металлоформующего оборудования. Цех 5000㎡ · 100+ сотрудников · кастомные решения полной линии.
Моб./WhatsApp
Адрес
Уч. 5, участок Xiashi, ул. Yangda, дер. Xiashi, р-н Lunjiao, район Шуньдэ, Фошань, Гуандун, Китай
Mon–Sat 08:00–18:00 (GMT+8)
Мы в соцсетях
Copyright © 2026 Foshan Zhaoshi Precision Electromechanical Co., Ltd. All rights reserved.
лицензия