 Частые вопросыКак быстро править проволоку на ЧПУ гибочном станке: метод цеха без лишнего бракаЧПУ гибочные станки дают высокую точность и скор…
20 лет формовки проволоки: R&D · дизайн · производство · монтаж · пусконаладка
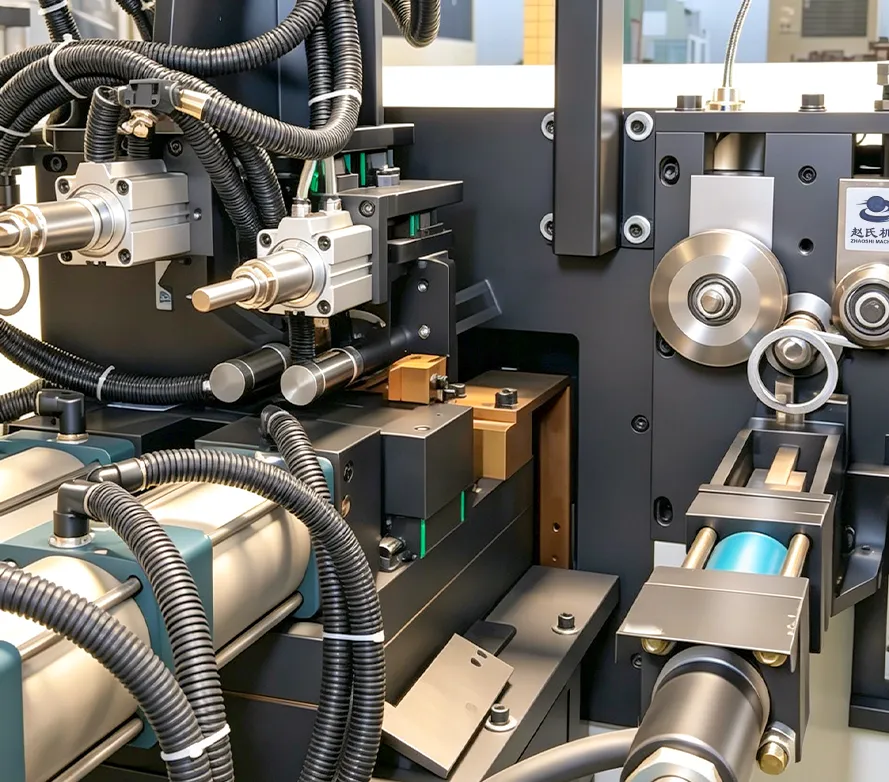
Как настроить диаметр и сварку на комбайне кольцегиб + стыковая сварка
Частые вопросы
Автор:
leaf
Время:
3 月 14, 2026
Интегрированный кольцегиб со стыковой сваркой объединяет формовку и соединение — ключевая ячейка обработки проволоки. На практике часто «плавает» диаметр и нестабилен шов: то рвётся, то пережжён. Диаметр — согласование механики; качество шва — согласование электропараметров. Ниже — подробная наладка обоих.

1. Настройка диаметра: формовочные ролики и нож должны работать вместе
Диаметр держится на положении формовочных роликов и положении ножа. Ролики решают, насколько гнётся проволока; нож — когда резать. Когда оба верны, диаметр попадает точно.
Шаг 1: Ролики — зафиксировать дугу
Найдите рукоятку формовки сверху или сбоку (на некоторых станках роликов несколько). Поворот двигает ролик вперёд/назад и меняет крутизну гиба:
– Меньше диаметр: ролик вперёд, гиб круче – Больше диаметр: ролик назад, дуга мягче
Сначала ослабьте контргайки, микроподстраивайте, глядя на дугу, и не затягивайте окончательно, пока не настроен нож.
Шаг 2: Нож — зафиксировать момент отрезки
Положение ножа решает, насколько далеко зашёл гиб к моменту реза. Ставьте гидронож около радиуса кольца, чтобы ось ножа шла через центр круга:
– Найдите упор/концевик – Ослабьте винты и сдвиньте упор – Диаметр велик: упор к роликам (резать раньше) – Диаметр мал: упор дальше (резать позже)
Сделайте пробный рез и убедитесь, что нож режет в нужном месте.
Шаг 3: Пробный рез и итерации
После роликов и ножа отрежьте одно кольцо и измерьте. Подстраивайте по знаку ошибки. Правило: сначала дуга, потом рез — порядок не менять.
На ЧПУ можно ввести диаметр на HMI, но пружинение и износ оснастки всё равно требуют компенсации или лёгкой подстройки рукояткой.
Шаг 4: Вспомогательно — правка и плоскостность
Если выход «гуляет» внутрь/наружу, усильте правку на пластине. Вертикальный вход/выход ролика улучшает плоскостность.
2. Качество шва: треугольник ток–усилие–время
Стыковая сварка зависит от согласования тока, времени и усилия электродов, плюс времена зажима, осадки и выдержки.
Шаг 1: Параметры контроллера
Типичный контроллер (типа 33U) включает: время зажима, время осадки, ток сварки, время сварки, выдержку, время отпускания, паузу между швами.
Шаг 2: Порядок настройки
1. Сначала усилие и время зажима: электроды не должны давать проскальзывание концов. Слишком мало → брызги; слишком много → сильная деформация.
2. Затем ток и время сварки: два главных параметра. Слишком горячо → пережог/чернота/провал; слишком холодно → холодный шов. Начинайте низко и поднимайте до плотного провара без брызг.
3. Наконец усилие и время осадки: после тока проковать стык, уплотнить металл и вытеснить примеси.
Шаг 3: Проверки пробного шва
– Визуал: без глубоких вмятин, трещин и чёрного пережога – Разрыв: ~80% прочности основного или разрыв по основному – Изгиб: 90° по стыку без трещины
Меняйте один параметр за пробу.
3. Особые случаи
1. Малые кольца (<100 мм): замкнутый контур держит тепло — часто нужен больший ток/время, без пережога.
2. Материалы: мягкая сталь — широко; средне/высокоуглеродистая — короткое время, больший ток; нержавейка — меньший ток, достаточная осадка; оцинковка — больше усилие электродов и ток умеренно.
3. Нахлёст около 2 мм (больше на крупных деталях).
4. Типовые неисправности
Скачок диаметра → проскальзывание подачи / ослабленные ролики. Овал → дуга/нож. Слабый шов → поднять ток/время/усилие. Пережог → снизить ток/время. Брызги → усилие и чистые торцы. Смещение стыка → зажимы.
5. Общий поток
1. Механика: подача, ролики, нож → точный диаметр 2. Электрика: параметры сварки от низких к высоким 3. Тонкая настройка по пробам 4. Запись рецептов по материалам
Итог
Наладка комбайна — навык механики плюс опыт электрики. Диаметр: дуга, затем рез. Сварка: ток–время–усилие. Одна переменная за пробу — стабильный диаметр и прочный стык.
Похожие статьи
Смотреть всеЧастые вопросыКак быстро править проволоку на ЧПУ гибочном станке: метод цеха без лишнего бракаЧПУ гибочные станки дают высокую точность и скор…Частые вопросыКак освоить 3D формовщик проволоки: путь новичка от механики до самостоятельной программы3D формовщик проволоки (3D гибочный станок) — вы…Частые вопросыЧПУ сервоправилка: неверная длина подачи — диагностика от механики до электрикиЧПУ сервоправилки — основная техника точной и бы…Похожие новости

Более 20 лет фокуса на формовке проволоки — R&D, проектирование, производство, монтаж и пусконаладка металлоформующего оборудования. Цех 5000㎡ · 100+ сотрудников · кастомные решения полной линии.
Моб./WhatsApp
Адрес
Уч. 5, участок Xiashi, ул. Yangda, дер. Xiashi, р-н Lunjiao, район Шуньдэ, Фошань, Гуандун, Китай
Mon–Sat 08:00–18:00 (GMT+8)
Мы в соцсетях
Copyright © 2026 Foshan Zhaoshi Precision Electromechanical Co., Ltd. All rights reserved.
лицензия