 الأسئلة الشائعةكيف تقوّم السلك بسرعة على ثنيّة CNC؟ طريقة ورشة توفر الهدرثنيّات CNC تقدّم دقة وسرعة عاليتين — لكن فقط إذا…
كيف تضبط القطر وجودة اللحام على آلة حلقات ولحام طرفي متكاملة
الأسئلة الشائعة
الكاتب:
leaf
الوقت:
3 月 14, 2026
آلة الحلقات واللحام الطرفي المتكاملة تجمع التشكيل والوصل — خلية أساسية في معالجة الأسلاك. في الورشة غالبًا يتذبذب القطر ويكون اللحام ضعيفًا أو محروقًا. القطر تنسيق ميكانيكي؛ جودة اللحام مطابقة معاملات كهربائية. تغطي هذه المقالة الجانبين بالتفصيل.

1. ضبط القطر: عجلات التشكيل والقاطع يعملان معًا
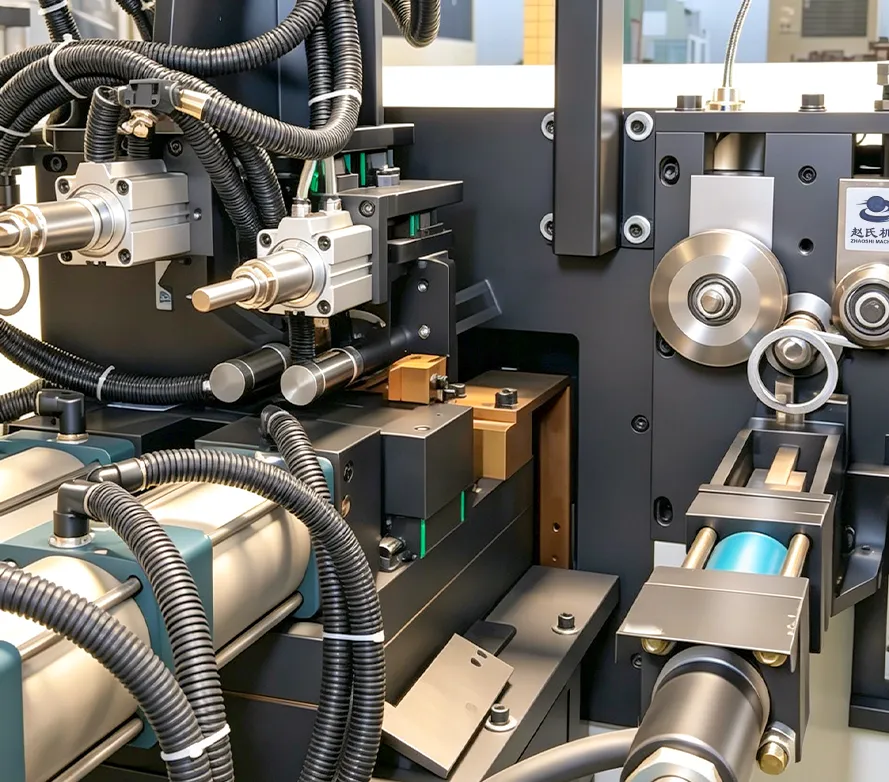
يعتمد التحكم بالقطر على موقع عجلات التشكيل وموقع القاطع. العجلات تقرر مقدار ثني السلك؛ القاطع يقرر متى يُقطع. عندما يصحّان معًا يصل القطر بدقة.
الخطوة 1: اضبط عجلات التشكيل لقفل القوس
اعثر على منظم التشكيل أعلى أو جانبًا (بعض الآلات لها عجلات عدة). دوران المقبض يحرّك العجلة أمامًا/خلفًا ويغيّر حدة الثني:
– قطر أصغر: ادفع عجلة التشكيل للأمام لثني أحدّ – قطر أكبر: اسحب العجلة للخلف لقوس ألطف
أرخِ صواميل القفل أولًا، اضبط بدقة وأنت تراقب القوس، ولا تقفل نهائيًا حتى يُضبط القاطع أيضًا.
الخطوة 2: اضبط موقع القاطع لقفل توقيت القطع
موقع القاطع يقرر مدى تقدّم الثني عند القطع. ضع السكين الهيدروليكي قرب نصف قطر الحلقة بحيث يمر محور القاطع بمركز الدائرة:
– اعثر على المصدّ أو مفتاح الحد – أرخِ المسامير وحرّك المصدّ – قطر كبير جدًا: حرّك المصدّ نحو عجلات التشكيل (قطع أبكر) – قطر صغير جدًا: حرّكه أبعد (قطع لاحق)
نفّذ قطعًا يدويًا وتأكد أن السكين يقطع في المكان الصحيح.
الخطوة 3: قطع تجريبي وتكرار
بعد العجلات والقاطع اقطع حلقة واحدة وقِس. اضبط حسب اتجاه الخطأ. القاعدة: القوس أولًا ثم القطع — لا تعكس الترتيب.
في آلات CNC قد تُدخل القطر على الشاشة، لكن الارتداد وتآكل القوالب ما زالا يحتاجان تعويضًا أو تعديلًا خفيفًا بالمقبض.
الخطوة 4: مساعدة — التقويم والاستواء
إن تاه السلك الخارج للداخل/الخارج فزد قوة التقويم على لوحة التوجيه. اضبط دخول/خروج عجلة التشكيل رأسيًا لتحسين الاستواء.
2. جودة اللحام: مثلث التيار–القوة–الزمن
تعتمد جودة اللحام الطرفي على مطابقة تيار اللحام وزمنه وقوة القطب، إضافة إلى أزمنة الكبس والطرق والثبات.
الخطوة 1: اعرف معاملات المتحكم
متحكم لحام نموذجي (طراز 33U) يشمل: زمن الكبس، زمن الطرق، تيار اللحام، زمن اللحام، زمن الثبات، زمن التحرير، وفاصل بين اللحامات المتتالية.
الخطوة 2: اضبط المعاملات بالترتيب
1. قوة الكبس وزمنه أولًا: يجب أن تمنع قوة القطب انزلاق الأطراف. منخفضة جدًا → تناثر؛ عالية جدًا → تشوه شديد.
2. ثم تيار اللحام وزمنه: المقبضان الأساسيان. ساخن جدًا → احتراق/سواد/انهيار؛ بارد جدًا → لحام بارد. ابدأ منخفضًا وارفع حتى اندماج سليم بلا تناثر.
3. أخيرًا قوة الطرق وزمنه: بعد التيار اطرق المفصل لدمج المعدن وطرد الشوائب.
الخطوة 3: فحوصات لحام تجريبي
– بصري: بلا انخفاضات عميقة أو شقوق أو احتراق أسود – شد: نحو 80% من متانة المعدن الأساس أو كسر في الأساس – ثني: 90° عند المفصل بلا تشقق
غيّر معاملًا واحدًا في كل تجربة.
3. حالات خاصة
1. حلقات صغيرة (<100 مم): الحلقة المغلقة تحتجز الحرارة — غالبًا تيار/زمن أعلى مع مراقبة الاحتراق.
2. المواد: فولاذ طري سهل؛ متوسط/عالي الكربون زمن قصير وتيار أعلى؛ ستانلس تيار أقل مع طرق كافٍ؛ مجلفن قوة قطب أعلى وتيار معتدل.
3. طول التداخل نحو 2 مم (أكثر على القطع الكبيرة).
4. أعطال شائعة
تذبذب قطر → انزلاق تغذية / عجلات مرتخية. بيضاوي → قوس/قاطع. لحام ضعيف → ارفع التيار/الزمن/القوة. احتراق → اخفض التيار/الزمن. تناثر → زد القوة ونظّف الأطراف. سوء محاذاة → المشابك.
5. التدفق العام
1. الميكانيك أولًا: تغذية وعجلات وقاطع → قطر دقيق 2. ثم الكهرباء: معاملات اللحام من منخفض لمرتفع 3. ضبط دقيق حسب التجارب 4. سجّل الوصفات حسب المادة
خلاصة
ضبط خلية الحلقات–اللحام يمزج الإحساس الميكانيكي بخبرة الكهرباء. القطر: قوس ثم قطع. اللحام: مثلث التيار–الزمن–القوة. متغير واحد لكل تجربة — حلقات دقيقة ومفاصل قوية.
مقالات ذات صلة
عرض الكلالأسئلة الشائعةكيف تقوّم السلك بسرعة على ثنيّة CNC؟ طريقة ورشة توفر الهدرثنيّات CNC تقدّم دقة وسرعة عاليتين — لكن فقط إذا…الأسئلة الشائعةكيف تتعلم آلة تشكيل الأسلاك ثلاثية الأبعاد؟ مسار مبتدئ من المعدات إلى البرمجة المستقلةآلة تشكيل الأسلاك ثلاثية الأبعاد (ثني 3D) معدات …الأسئلة الشائعةمقوّم سيرفو CNC بطول تغذية غير دقيق؟ تشخيص من الميكانيك إلى الكهرباءمقوّمات السيرفو CNC معدات أساسية لدقة وكفاءة معا…أخبار ذات صلة

أكثر من 20 عامًا في تشكيل الأسلاك — بحث وتصميم وتصنيع وتركيب وتشغيل. ورشة 5000㎡ · 100+ موظف · حلول مخصصة شاملة.
جوال/واتساب
البريد الإلكتروني
العنوان
No. 5, Xiashi Section, Yangda Road, Xiashi Village, Lunjiao Sub-district, Shunde District, Foshan City, Guangdong Province, China
Mon–Sat 08:00–18:00 (GMT+8)
تابعنا
Copyright © 2026 Foshan Zhaoshi Precision Electromechanical Co., Ltd. All rights reserved.
رخصة تجارية